


不要满足于简单的文字描述,点击我们的弯管O型弯管多年经验值得信赖产品视频,让每一个细节都跃然屏上,为您带来前所未有的视觉体验。
以下是:四川攀枝花弯管O型弯管多年经验值得信赖的图文介绍

弯管生产加工公司是不是必须增加机器设备资金投入?无论是以中国還是海外,就现阶段的发展趋势状况来剖析得话,在热煨弯管生产加工生产流水线层面实际上全是向着向着大口径、大壁厚及其高钢级方位发展趋势。在具体工作中,也大部分全是选用高频电磁感应加热,微型机主要参数操纵的精益生产方式。下边人们就以某弯管生产加工公司来进行表明。 ,该生产商在中国该制造行业中具备一定的象征性,不但技术设备,有着好几条生产流水线,并且在诸多工程项目中完成了热煨弯管生产加工生产制造的每日任务。而现如今以便扩张生产规模,提高公司生产制造水准,必须导入一条的生产流水线。据统计,该生产制造先能够 完成较大生产加工直徑1620mm,壁厚40mm。 除此之外,在开展弯管生产加工工作的情况下,不但维持稳定,并且可以做到24米的放料长短。该系统软件的拐臂旋转、卡头开闭及其半经调整等应用的是液压传动系统,姿势靠谱。在加温层面也是选用的现如今更为的整流电源,输出功率调升便捷。 弯管生产加工公司是不是必须增加机器设备资金投入? 值得一提的是,此条生产流水线所应用的自动控制系统也十分强劲,该全自动自动控制系统功能齐全,所应用的关键操纵元器件间完成了现场总线通信,出示对外开放的网线端口,可以巨大的考虑公司对信息化管理和自动化技术的要求。并且工作台和控制箱也选用的是电子计算机控制系统,全线完成弯管生产过程智能化,彻底替代了人工服务实际操作。 从之上所剖析的內容看来,有效的弯管生产设备的资金投入成本费,将可以为制造业企业的具体工作中产生挺大的协助,另外还可以非常好的提高公司的整体实力水准。


管路和弯管的设计方案。测试管道设计的实施方案比较简单快捷。但便捷的根源在于管道和弯管、管接头等库比较充足。今天我们就一起来看看生成管路和弯管的条件,各位管路工程设计人员可以根据自己的实际情况建立属于自己或者企业的管道和弯管库吧! 管路和弯管的设计方案 一、转化成管道标准 1.绘图2个圆的手稿,各自取名为“直径”和“公称直径” 2.该手稿取名为“管路手稿” 3.拉申一个长短,该“常规-拉申”改成“拉申”,规格取名为“长短”,留意拉申方位。 4.绘制完毕后选择横截面,绘制圆形手稿,输入与名义直径相同的规格,并命名名名为Filtersketch的名义钻石 二、 转化成弯管标准 1.绘图一定位点弧形,标视角“90”取名“钣金折弯视角”,标半经“R值”取名为“钣金折弯半经”,该手稿取名为“弯管弧形”。 2.选一基准点绘图一个圆,标直徑“φ值”取名“直徑”,并定位。 3.应用“扫描仪特点”,并“抽壳”,维持壁厚,即“靠外”抽壳。 4.选前边绘图的2个“点”,撤出并选二点转化成节点,留意点的挑选,及值。 5.显示信息特点规格。 接管和弯管是管路系统软件中基础的2个零配件,搞好后也要在引出来管路的常规零件中设置管路节点,明确联接方位及分辨管道直径的规格型号规格。 设计方案时,在装配线上将常规零件装进并储存,鼠标右键节点“刚开始管路”根据访问寻找接管和弯管,有可能要点一下过虑,分辨到后刚开始绘图三d手稿,进行后发布编写情况,储存设计方案結果。
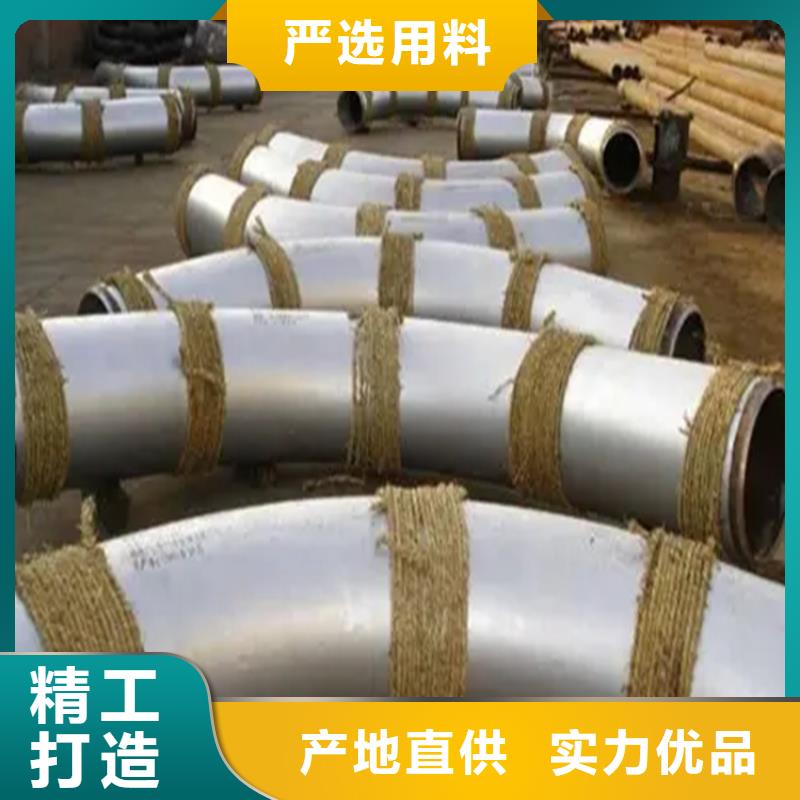

高弯管形状决定了弯管生产困难。锻造方法:使用锻机将被淘汰管端或部门,减少直径,常用的类型与旋转锻压机,连杆式、辊式。冲压的方法:用锥形穿孔管的核心终扩大到所需的大小和形状。辊方法:放置在管芯,周边与轮式推动,用于圆形边缘处理。轧制方法:一般不需要轴,适用于厚壁管在圆形的边缘。形成方法:常用的有三种方法,一种方法称为拉伸方法,另一种方法叫做冲压方法,第三是辊方法我们知道的更多,有三个或四个辊,辊、调整辊,两个固定调整固定辊距离,完成管道弯曲。该方法的广泛应用,如果生产螺旋管,曲率可以增加。不断膨胀的方法:一个是放置在管橡胶、穿孔、压缩、膨胀管形成。 高弯管形状决定了弯管加工生产困难,其中困难的对称点三通高弯曲管生产是需要技术含量的,高生产弯管的基础上,我们看到我们的制造商生产过程严格坚持选择的钢坯,钢坯加热维持一个恒定的温度,给我们高弯曲管带来了严格的质量保证。在这样一个严格的保证,确保我们高弯曲管管道建设项目的他应该扮演一个角色,可以确保本厂管道施工质量的办法。

工厂直供,采用卓越工艺,精挑材质值得信赖,量大更优惠。主营产品 四川攀枝花本地冷弯S型弯管、攀枝花本地H型钢拉弯厂房、四川攀枝花本地附近幕墙弯管工程,厂家直供质量保障按需定制|售后服务。我公司凭借“过硬的产品,优良的制作,负责的态度,良好的信誉”赢得了市场和长期合作伙伴。可按照客户需求定做,请买家在下单前咨询我们确认所需产品的参数。欢迎来电咨询或来我厂参观。

